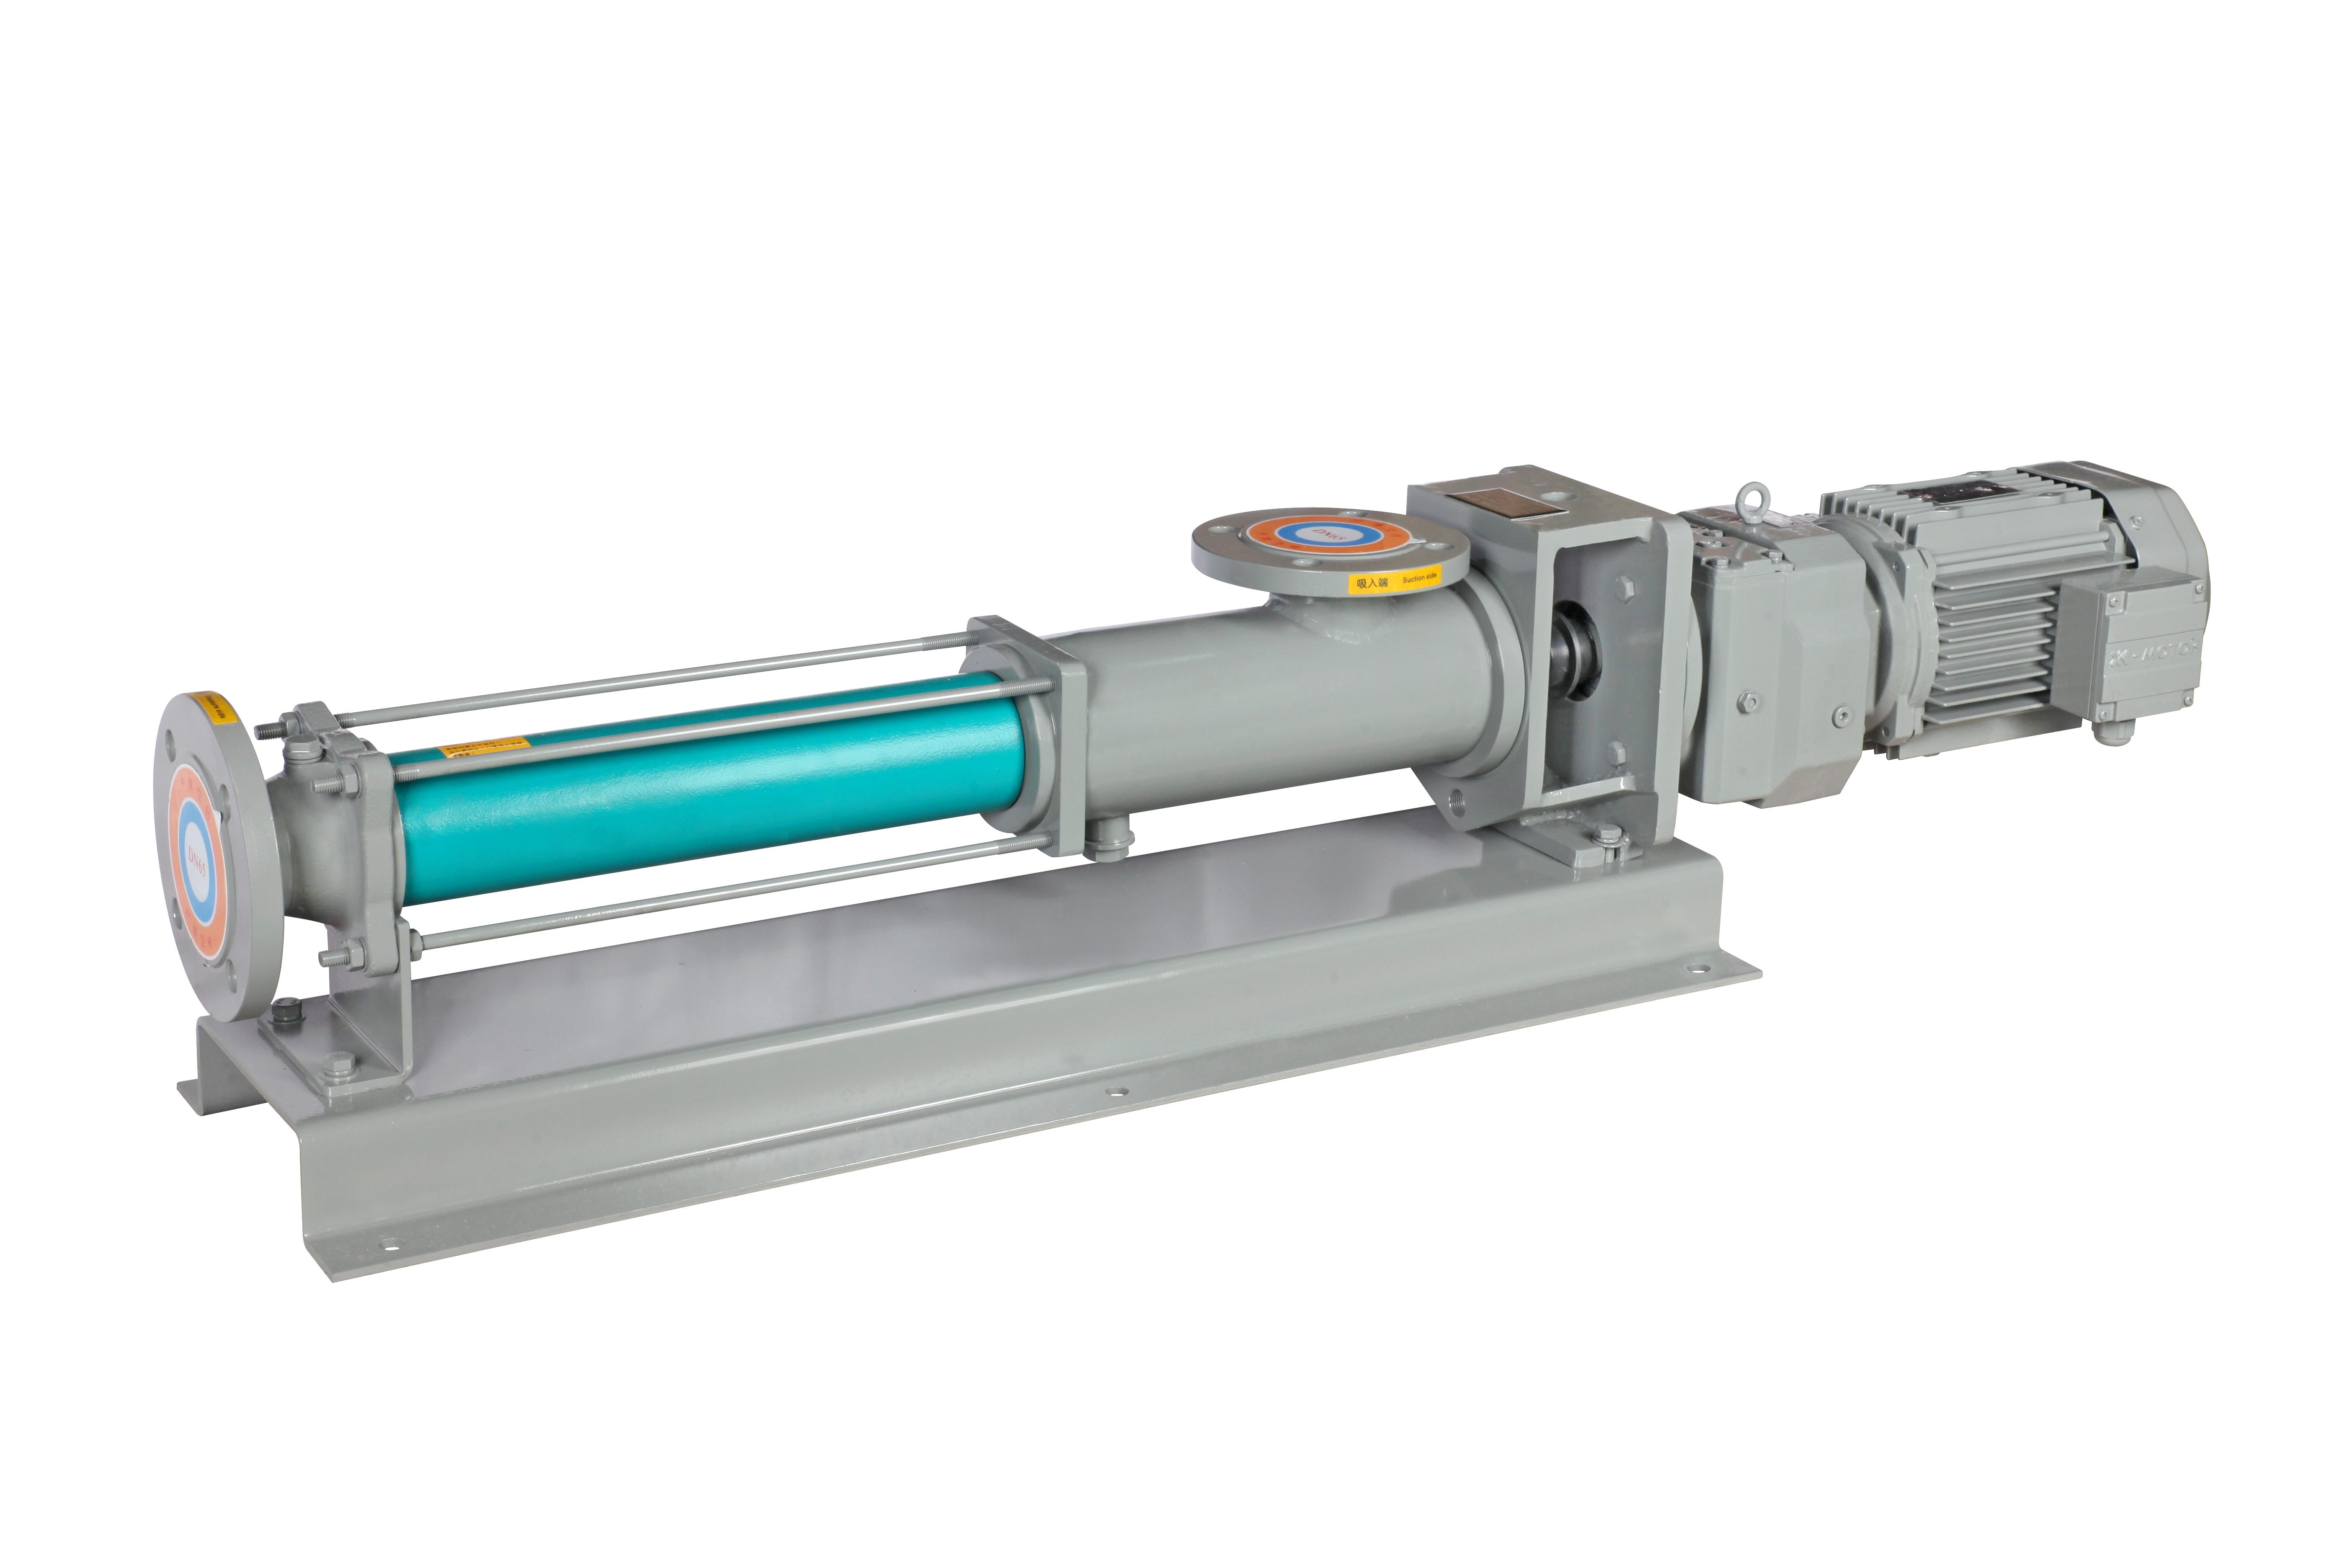
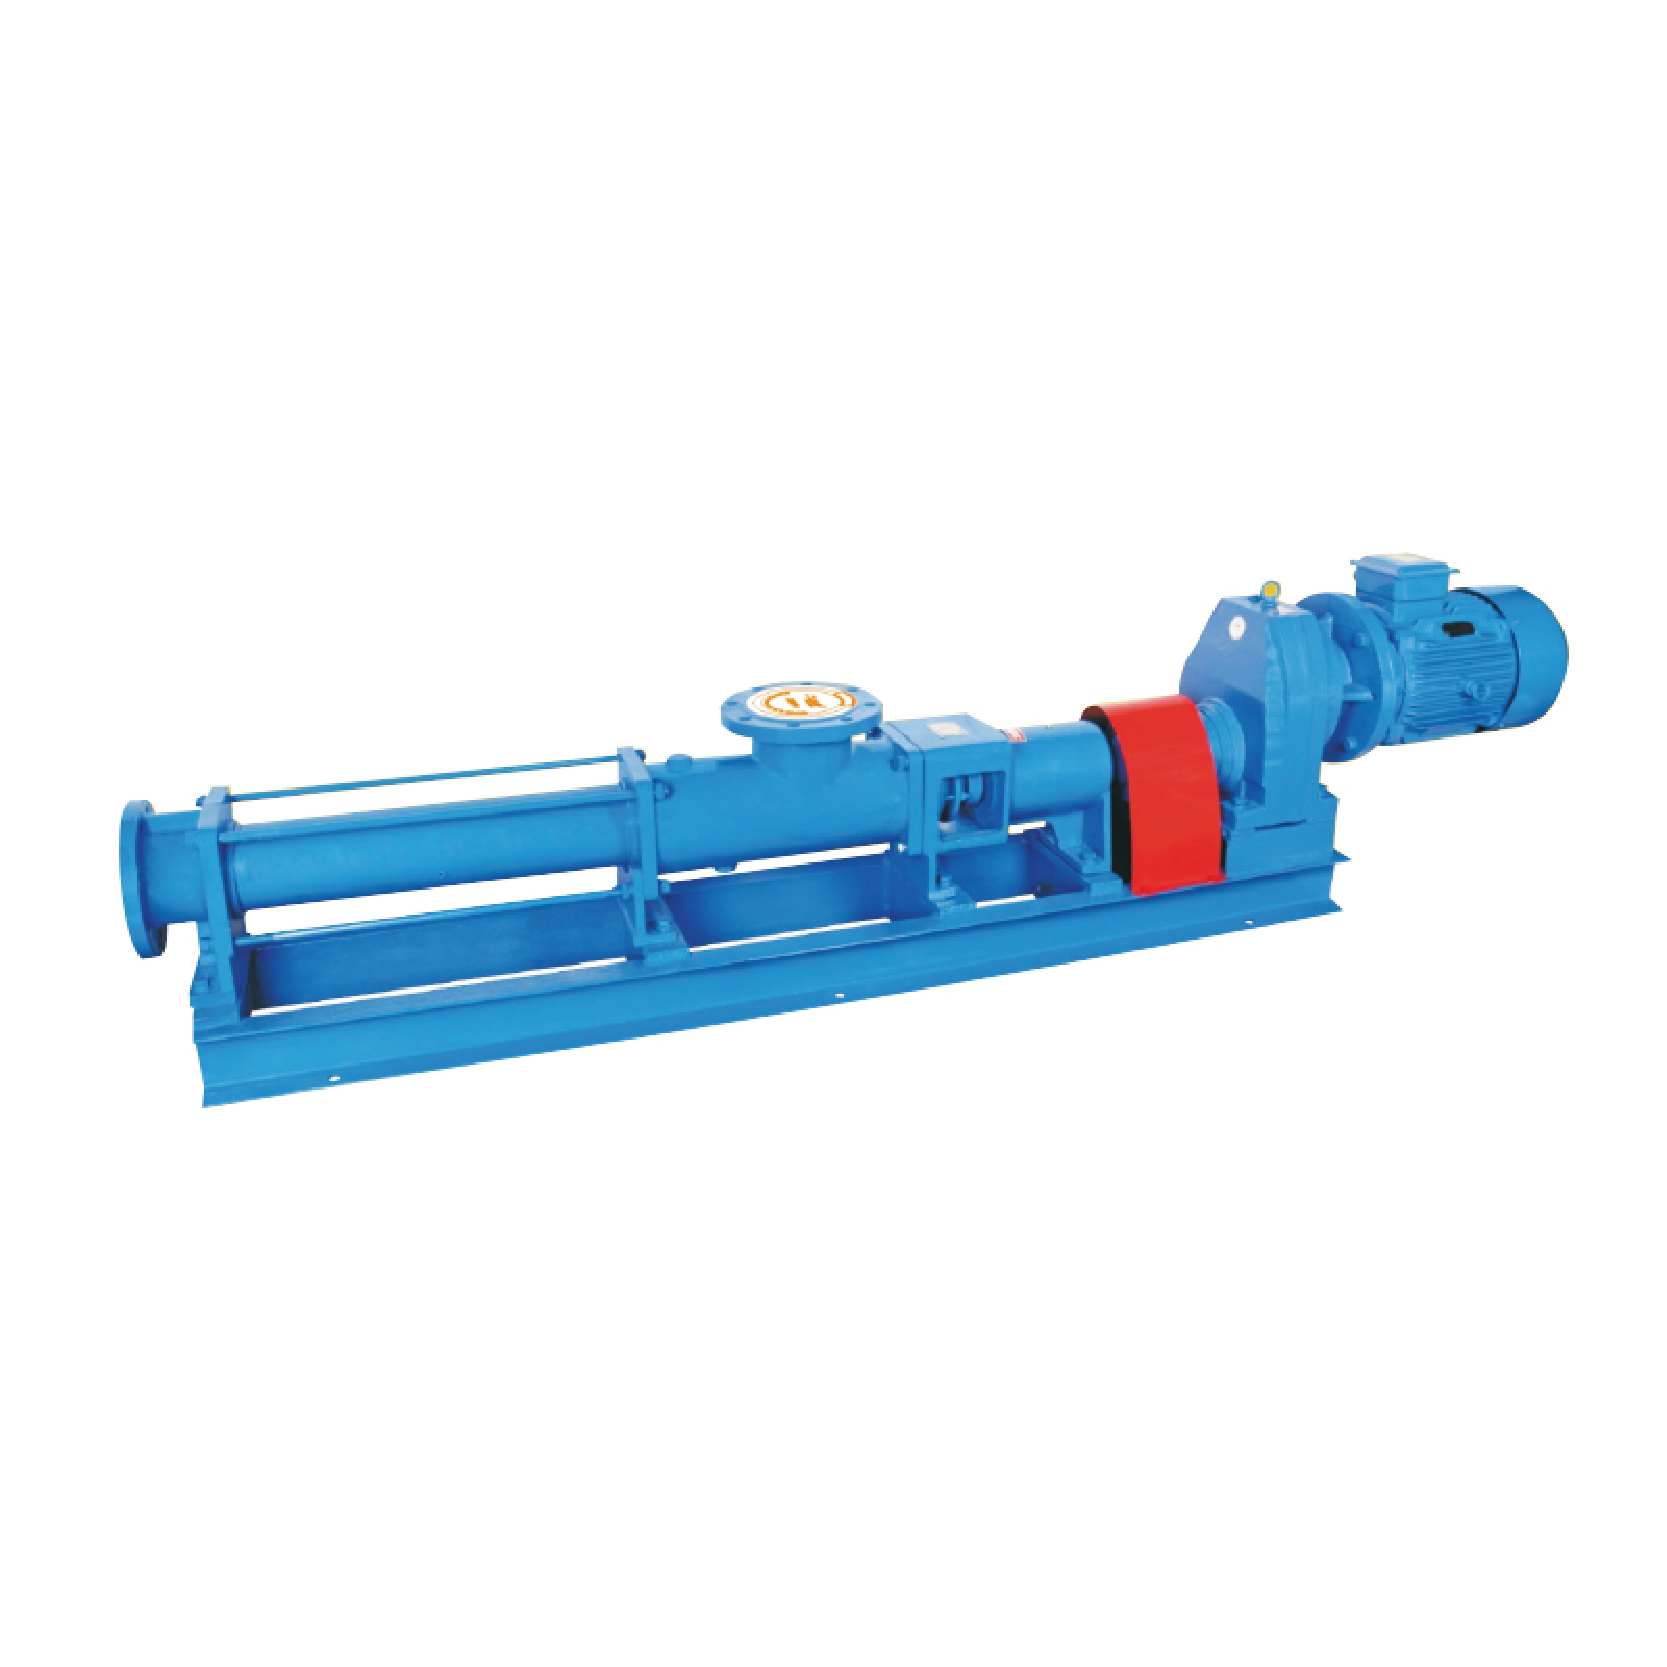
Jako główny nośnik dokładności sprzętu, skuteczność smarowania prowadnic obrabiarek bezpośrednio determinuje jakość obróbki i żywotność sprzętu. Rozwiązując problemy występujące w całej branży, takie jak pełzanie, zakleszczanie i pogorszenie dokładności spowodowane długotrwałym ruchem posuwisto-zwrotnym prowadnic, Teffiko poświęca się badaniom i rozwojowi pomp śrubowych do smarowania obrabiarek, dostarczając stabilne, niskopulsacyjne i precyzyjnie określone ilościowo rozwiązania smarne. Dokument ten kompleksowo analizuje wymagania standardowe, trudności techniczne pomp śrubowych stosowanych do smarowania prowadnic obrabiarek i porządkuje zróżnicowane specyfikacje smarowania dla różnych typów obrabiarek w celu wsparcia obsługi, konserwacji sprzętu na miejscu i optymalizacji technicznej.
Obrabiarki charakteryzują się licznymi punktami smarowania, złożoną konstrukcją i licznymi elementami przekładni; większość urządzeń obsługuje wielopunktowe smarowanie synchroniczne, co narzuca rygorystyczne standardy dotyczące systemów zasilania olejem pomp śrubowych, doboru środka smarnego i uszczelnienia układu. Szczegółowe wymagania są następujące:
1. Zastosuj automatyczne smarowanie z wymuszonym obiegiem, aby zapewnić stabilny dopływ oleju do wielu punktów
Nowoczesne obrabiarki posiadają dużą liczbę punktów smarowania o skomplikowanym rozmieszczeniu. Ręczne smarowanie nie gwarantuje terminowości i jednolitości, gdy wiele jednostek pracuje jednocześnie. Dlatego w prowadnicach obrabiarek stosuje się zazwyczaj automatyczne smarowanie z wymuszonym obiegiem za pomocą pomp śrubowych. Ten tryb, sterowany przez sterownik PLC, umożliwiający synchronizację start-stop i dostarczanie ilości oleju w ilościach, obniża koszty pracy i utrzymuje stale skuteczne smarowanie par ciernych prowadnic, łożysk i elementów przekładni, eliminując suche zużycie wynikające z niedoboru oleju.
2. Dostosuj się do wspólnych systemów smarowania hydraulicznego, zapewniając jednocześnie stabilność systemu
W wielu obrabiarkach zastosowano zintegrowane obwody oleju zarówno w układach hydraulicznych, jak i smarujących, co zapewnia zwartą konstrukcję i wygodną obsługę i konserwację. W związku z tym parametry zasilania olejem pompy śrubowej i właściwości środka smarnego powinny spełniać podwójną adaptację: stabilizację ciśnienia i zapewnienie szybkiego reagowania układu hydraulicznego, przy jednoczesnym spełnieniu wymagań smarowania par ciernych, takich jak prowadnice i łożyska. Priorytetowo należy traktować smary o wysokim wskaźniku lepkości, doskonałych właściwościach przeciwzużyciowych i przeciwutleniających, aby obniżyć koszty eksploatacji układu i wydłużyć okresy między wymianami oleju.
3. Dopasuj tryby smarowania i wymagania dotyczące płynności różnych obrabiarek
W przypadku łożysk głównych i prowadnic o dużej wytrzymałości w dużych, samodzielnych obrabiarkach często stosuje się metody smarowania pomocniczego, takie jak grawitacyjne podawanie kroplowe i smarowanie knotowe, wraz ze scentralizowanym dostarczaniem oleju z pomp śrubowych. Takie warunki pracy wymagają dużej płynności smaru: olej powinien płynnie przepływać do par ciernych prowadnicy, bez zastojów i niedostatecznego podawania oleju. Tymczasem pompy śrubowe powinny zapewniać stabilizowaną moc wyjściową o niskim przepływie, aby dopasować ją do rytmu dostarczania oleju w przypadku smarowania grawitacyjnego.
4. Zmniejsz straty w wyniku tarcia w przekładni i zmniejsz zużycie energii przez sprzęt
Szlifierki i obrabiarki kompozytowe zawierają skomplikowane przekładnie zębate, łożyska ślizgowe i łożyska toczne, których całkowita utrata mocy tarcia może sięgać 30–40%. Układy smarowania pomp śrubowych należy łączyć ze smarami o odpowiedniej lepkości i doskonałej smarowności, aby zminimalizować opór tarcia części przekładni, zmniejszyć niepotrzebne straty mocy, poprawić wydajność operacyjną sprzętu i zapewnić oszczędność energii.
5. Dostosować się do warunków obciążenia udarowego i smarowania granicznego w obrabiarkach do obróbki zgrubnej
Tokarki i inne obrabiarki do obróbki zgrubnej pracują z przerwami i często poddawane są obciążeniom udarowym podczas obróbki; ich pary cierne prowadnicy pracują przeważnie w warunkach smarowania granicznego. W takich scenariuszach pompy śrubowe powinny reagować szybko, z zerowym opóźnieniem rozruchu i zatrzymania. Jednocześnie należy stosować smary charakteryzujące się odpornością na ekstremalne ciśnienia, właściwościami przeciwwstrząsowymi i dużą wytrzymałością filmu olejowego, aby zapobiegać obciążeniom udarowym powodującym rozrywanie filmów olejowych oraz bezpośredniemu tarciu metalicznemu i zużyciu prowadnic.
6. Ściśle kontrolować wzrost temperatury precyzyjnych obrabiarek, aby zagwarantować wzorce obróbki o wysokiej precyzji
Precyzyjne obrabiarki nakładają niezwykle rygorystyczne ograniczenia na wzrost temperatury wywołany smarowaniem: wzrost temperatury smaru podczas normalnej pracy nie powinien przekraczać 2–5 ℃ powyżej temperatury otoczenia. Nadmierna temperatura powoduje deformację termiczną prowadnic i dryf dokładności. Dlatego też układy smarowania z pompami śrubowymi należy poddać dokładnym obliczeniom i projektowaniu z uwzględnieniem pojemności zbiornika oleju, lepkości smaru i częstotliwości cyrkulacji oleju. Stabilne rozpraszanie ciepła w obiegu utrzymuje temperaturę oleju i zapobiega odchyleniom dokładności spowodowanym nadmiernym wzrostem temperatury.
7. Popraw uszczelnienie układu, aby uniknąć zanieczyszczenia obiegów oleju
Słabe uszczelnienie układów smarowania obrabiarek i układów hydraulicznych powoduje, że wióry metalowe i pył szlifierski powstające podczas obróbki przedostają się do obwodów olejowych. Zanieczyszczenia te zatykają pompy śrubowe, rozdzielacze i rowki olejowe prowadnicy, przyspieszają zużycie podzespołów i przyspieszają utlenianie środka smarnego. W związku z tym systemy smarowania z pompami śrubowymi muszą być wyposażone w zespoły filtrujące wraz z zabezpieczeniem uszczelniającym cały obwód, aby blokować zanieczyszczenia stałe u źródła.
8. Smary powinny posiadać właściwości antyemulgujące, nierdzewne i antykorozyjne
W przypadku obrabiarek do cięcia i szlifowania metali media chłodzące, takie jak emulgowany płyn i wodny roztwór trójpolifosforanu sodu, łatwo przenikają do układów smarowania, co prowadzi do emulgowania smaru i obniżenia wydajności. Przy doborze środka smarnego i adaptacji układu pompy śrubowej należy priorytetowo traktować specjalne oleje do prowadnic o doskonałych właściwościach antyemulgujących, antykorozyjnych i antykorozyjnych, aby uniknąć rdzewienia prowadnic i awarii smarowania z powodu emulgowania oleju.
9. Celowo rozwiąż problem pełzania prowadnicy i popraw płynność ruchu
Prowadnice obrabiarek stanowią główne wyzwanie w zakresie smarowania całego wyposażenia. Ich charakterystyka ruchu posuwisto-zwrotnego przy zmiennej prędkości i zmiennym obciążeniu z łatwością powoduje pełzanie i zakleszczanie, bezpośrednio pogarszając dokładność obróbki. Oprócz stałego i równomiernego dostarczania oleju przez pompy śrubowe, wymagane są specjalne oleje do prowadnic o dopasowanej lepkości i doskonałych właściwościach zapobiegających pełzaniu, aby tworzyć ciągły i jednolity film ochronny olejowy i dokładnie eliminować pełzanie przy niskich prędkościach.
Aby w pełni wykorzystać zalety pomp śrubowych w zakresie stabilizacji ciśnienia, wydajności ilościowej i niskiej pulsacji oraz złagodzić różne ryzyko związane ze smarowaniem obrabiarek, podczas praktycznej instalacji, rozruchu i konserwacji operacyjnej należy podkreślić następujące kluczowe punkty:
1. Dokładnie dopasuj natężenie przepływu i ciśnienie, aby skompensować spadek ciśnienia w rurociągu
Prowadnice obrabiarek o dużym skoku są wyposażone w długie rurociągi olejowe z licznymi zakrętami, co powoduje znaczne straty ciśnienia na drogach przepływu. Przy wyborze pomp śrubowych same parametry znamionowe nie powinny być brane pod uwagę jako odniesienie. Spadek ciśnienia w rurociągu należy obliczyć z wyprzedzeniem, zachowując odpowiednie marginesy natężenia przepływu i ciśnienia, tak aby smar mógł dotrzeć do najdalszych końców prowadnic i wyeliminować nadmierny dopływ oleju na bliższych końcach i niewystarczający dopływ na odległych końcach.
2. Naukowo rozmieścić punkty smarowania i struktury obiegu olejowego
Punkty zrzutu oleju należy precyzyjnie rozmieścić na powierzchniach ślizgowych prowadnic o dużym obciążeniu, powierzchniach styku ślizgaczy i strefach naprężonych rowków w kształcie jaskółczego ogona, aby zapewnić priorytetowy dopływ oleju do krytycznych pozycji tarcia. Projekt obwodu olejowego należy maksymalnie uprościć, zmniejszając liczbę zakrętów i martwych narożników, zapewniając równomierne dostarczanie oleju w całym obwodzie i tworząc nienaruszony, ciągły i pozbawiony szczelin film olejowy na prowadnicach.
3. Ustandaryzuj instalację pompy, aby uniknąć kawitacji i braku ssania
Pompy śrubowe należy montować w pobliżu zbiorników oleju w celu skrócenia rurociągów ssawnych. Rurociągi ssące powinny być krótkie, proste i grube, z minimalną liczbą zaworów i zagięć, aby zmniejszyć opór ssania, zapobiegając brakowi ssania pompy, kawitacji i wahaniom dostaw oleju w celu długoterminowego ustabilizowania dostaw oleju.
4. Dynamicznie monitoruj temperaturę i ciśnienie oleju, aby dostosować się do zmieniających się warunków pracy
Temperatura oleju ma bezpośredni wpływ na lepkość smaru i wytrzymałość filmu olejowego. Podczas eksploatacji i konserwacji temperatura oleju i ciśnienie robocze pompy powinny być monitorowane w czasie rzeczywistym. Częstotliwości smarowania i czas trwania dostaw oleju należy dokładnie dostosować do sezonowych różnic temperatur i zmian obciążenia obróbkowego, aby spełnić wymagania dotyczące smarowania w różnych warunkach pracy.
Biorąc pod uwagę złożone warunki pracy obrabiarek, w praktycznym smarowaniu prowadnic za pomocą pompy śrubowej utrzymuje się kilka typowych problemów występujących w całej branży. Stanowią one główne czynniki przyczyniające się do zużycia prowadnicy i pogorszenia dokładności:
1. Trudności w uzyskaniu jednakowej grubości filmu olejowego na długich prowadnicach
Spadek ciśnienia jest nieodłącznym elementem obwodów olejowych znajdujących się na długich dystansach, powodując powstawanie grubych filmów olejowych w pobliżu końca pompy i cienkich filmów w odległych odcinkach prowadnic przy nierównym smarowaniu. Długotrwała praca powoduje przepełnienie oleju na bliskich końcach i suche zużycie ścierne na dalszych końcach, zaburzając równoległość prowadnic i obniżając dokładność pozycjonowania obrabiarki. Uruchomienie i usuwanie przyczyn źródłowych okazują się trudne.
2. Blokada gazu wywołana przerywanym startem i zatrzymaniem powoduje natychmiastowe zużycie na sucho
Po chwilowym wyłączeniu obrabiarki smar cofa się z rurociągów, a powietrze przedostaje się do obwodów oleju. Późniejsze uruchomienie pompy śrubowej powoduje blokadę gazu i opóźnienie w dostawie oleju, powodując chwilowe bezolejowe smarowanie prowadnic. Efekty kumulacyjne powodują mikrozarysowania i zadrapania na powierzchniach prowadzących oraz pogarszają płaskość prowadnicy.
3. Wibracje obrabiarek pogarszają stabilność dostaw oleju
Długotrwałe wibracje spowodowane operacjami cięcia pogarszają dokładność zazębienia wirnika pomp śrubowych i rozluźniają połączenia rurociągów, prowadząc do niewielkich wahań natężenia przepływu i ciśnienia, pogorszenia stabilności filmu olejowego i zwiększonego nieregularnego zużycia prowadnic.
4. Niewystarczająca zdolność adaptacji smarowania w przypadku sezonowych wahań temperatury
W warsztatach, w których nie panuje stała temperatura, smary stają się lepkie zimą, zwiększając obciążenie pompy i opóźniając dostarczanie oleju; latem smary stają się rzadkie, a nośność filmu olejowego jest zmniejszona, a podczas obróbki z dużymi obciążeniami może nastąpić pęknięcie filmu olejowego. Układy pomp śrubowych o stałych parametrach nie mogą samoczynnie dostosowywać się do sezonowych zmian lepkości.
5. Ukryte zużycie pompy powoduje pośrednio utratę dokładności prowadnicy
Długotrwała praca powoduje stopniowe zużycie wirników i tulei pompy śrubowej, powodując wewnętrzne wycieki oraz spadek ciśnienia i natężenia przepływu. Tego typu usterki są w dużym stopniu ukryte i ledwo wykrywane przez personel obsługujący i konserwujący. Konsekwencje obejmują niewystarczające smarowanie prowadnic, przyspieszone zużycie i obrobione elementy poza tolerancją.
Mając na uwadze powyższe kluczowe trudności i biorąc pod uwagę zróżnicowane warunki pracy obrabiarek do obróbki zgrubnej i precyzyjnej, możliwe do wdrożenia środki optymalizacyjne podsumowano poniżej:
Smarowanie prowadnic obrabiarek stawia czoła problemom, takim jak wahania obciążenia, tendencja do pełzania, ryzyko zanieczyszczenia emulgacją smaru i trudna kontrola wzrostu temperatury. Wyposażone w stabilizację ciśnienia, niską pulsację i precyzyjne dozowanie ilościowe, pompy śrubowe nadają się do centralnego smarowania obrabiarek i rozwiązują problemy, takie jak nierównomierne dostarczanie oleju na długich prowadnicach, blokada gazu i zużycie wywołane wibracjami. Teffiko dostarcza dostosowane do indywidualnych potrzeb rozwiązania w zakresie smarowania za pomocą pomp śrubowych. Aby uzyskać konsultację, odwiedź stronę [www.teffiko.com]lub e-mail:sprzedaż@teffiko.com.
-