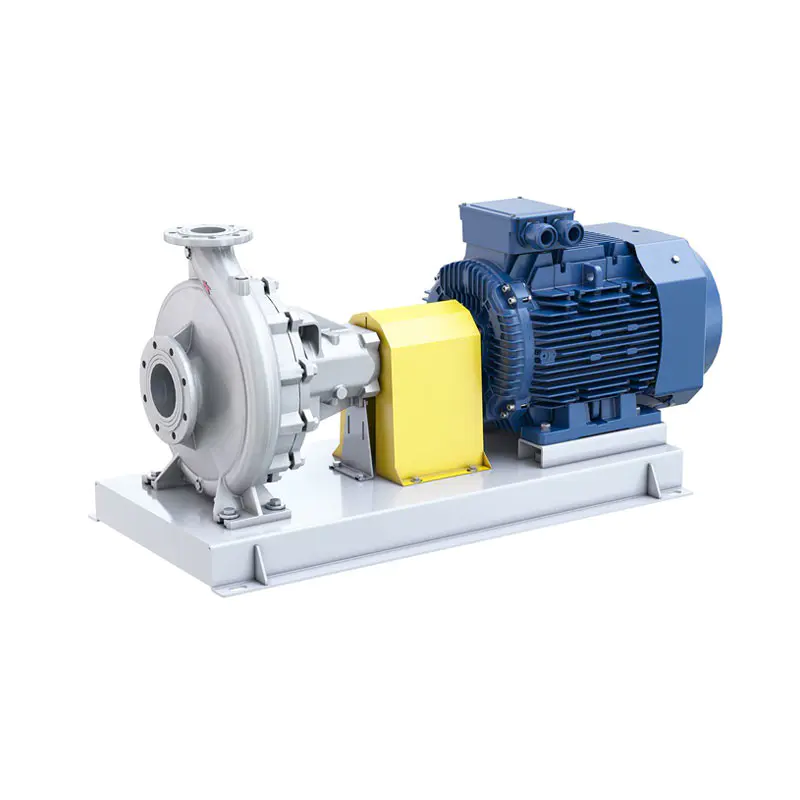
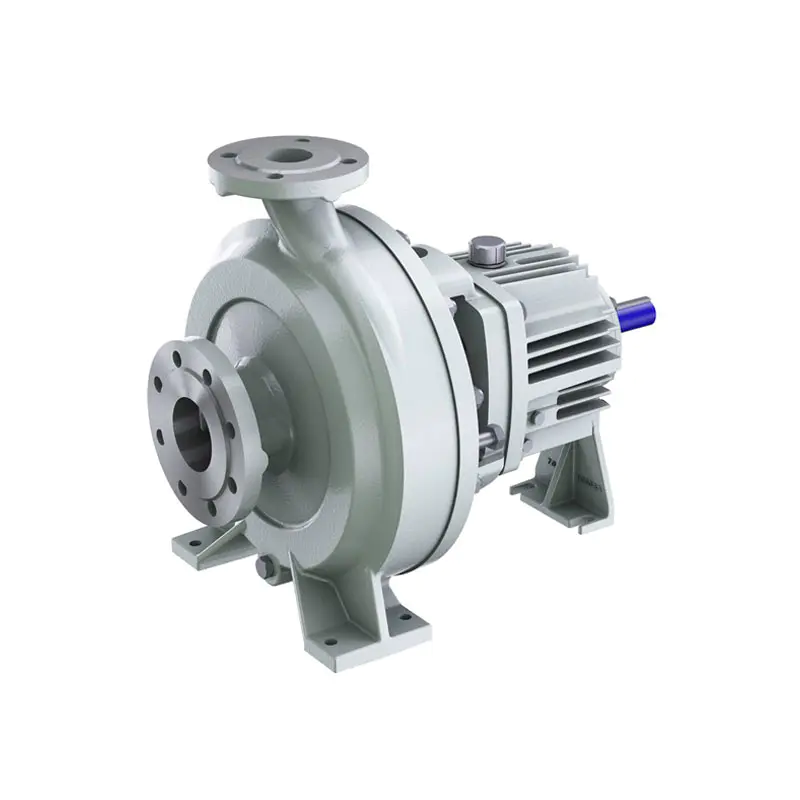
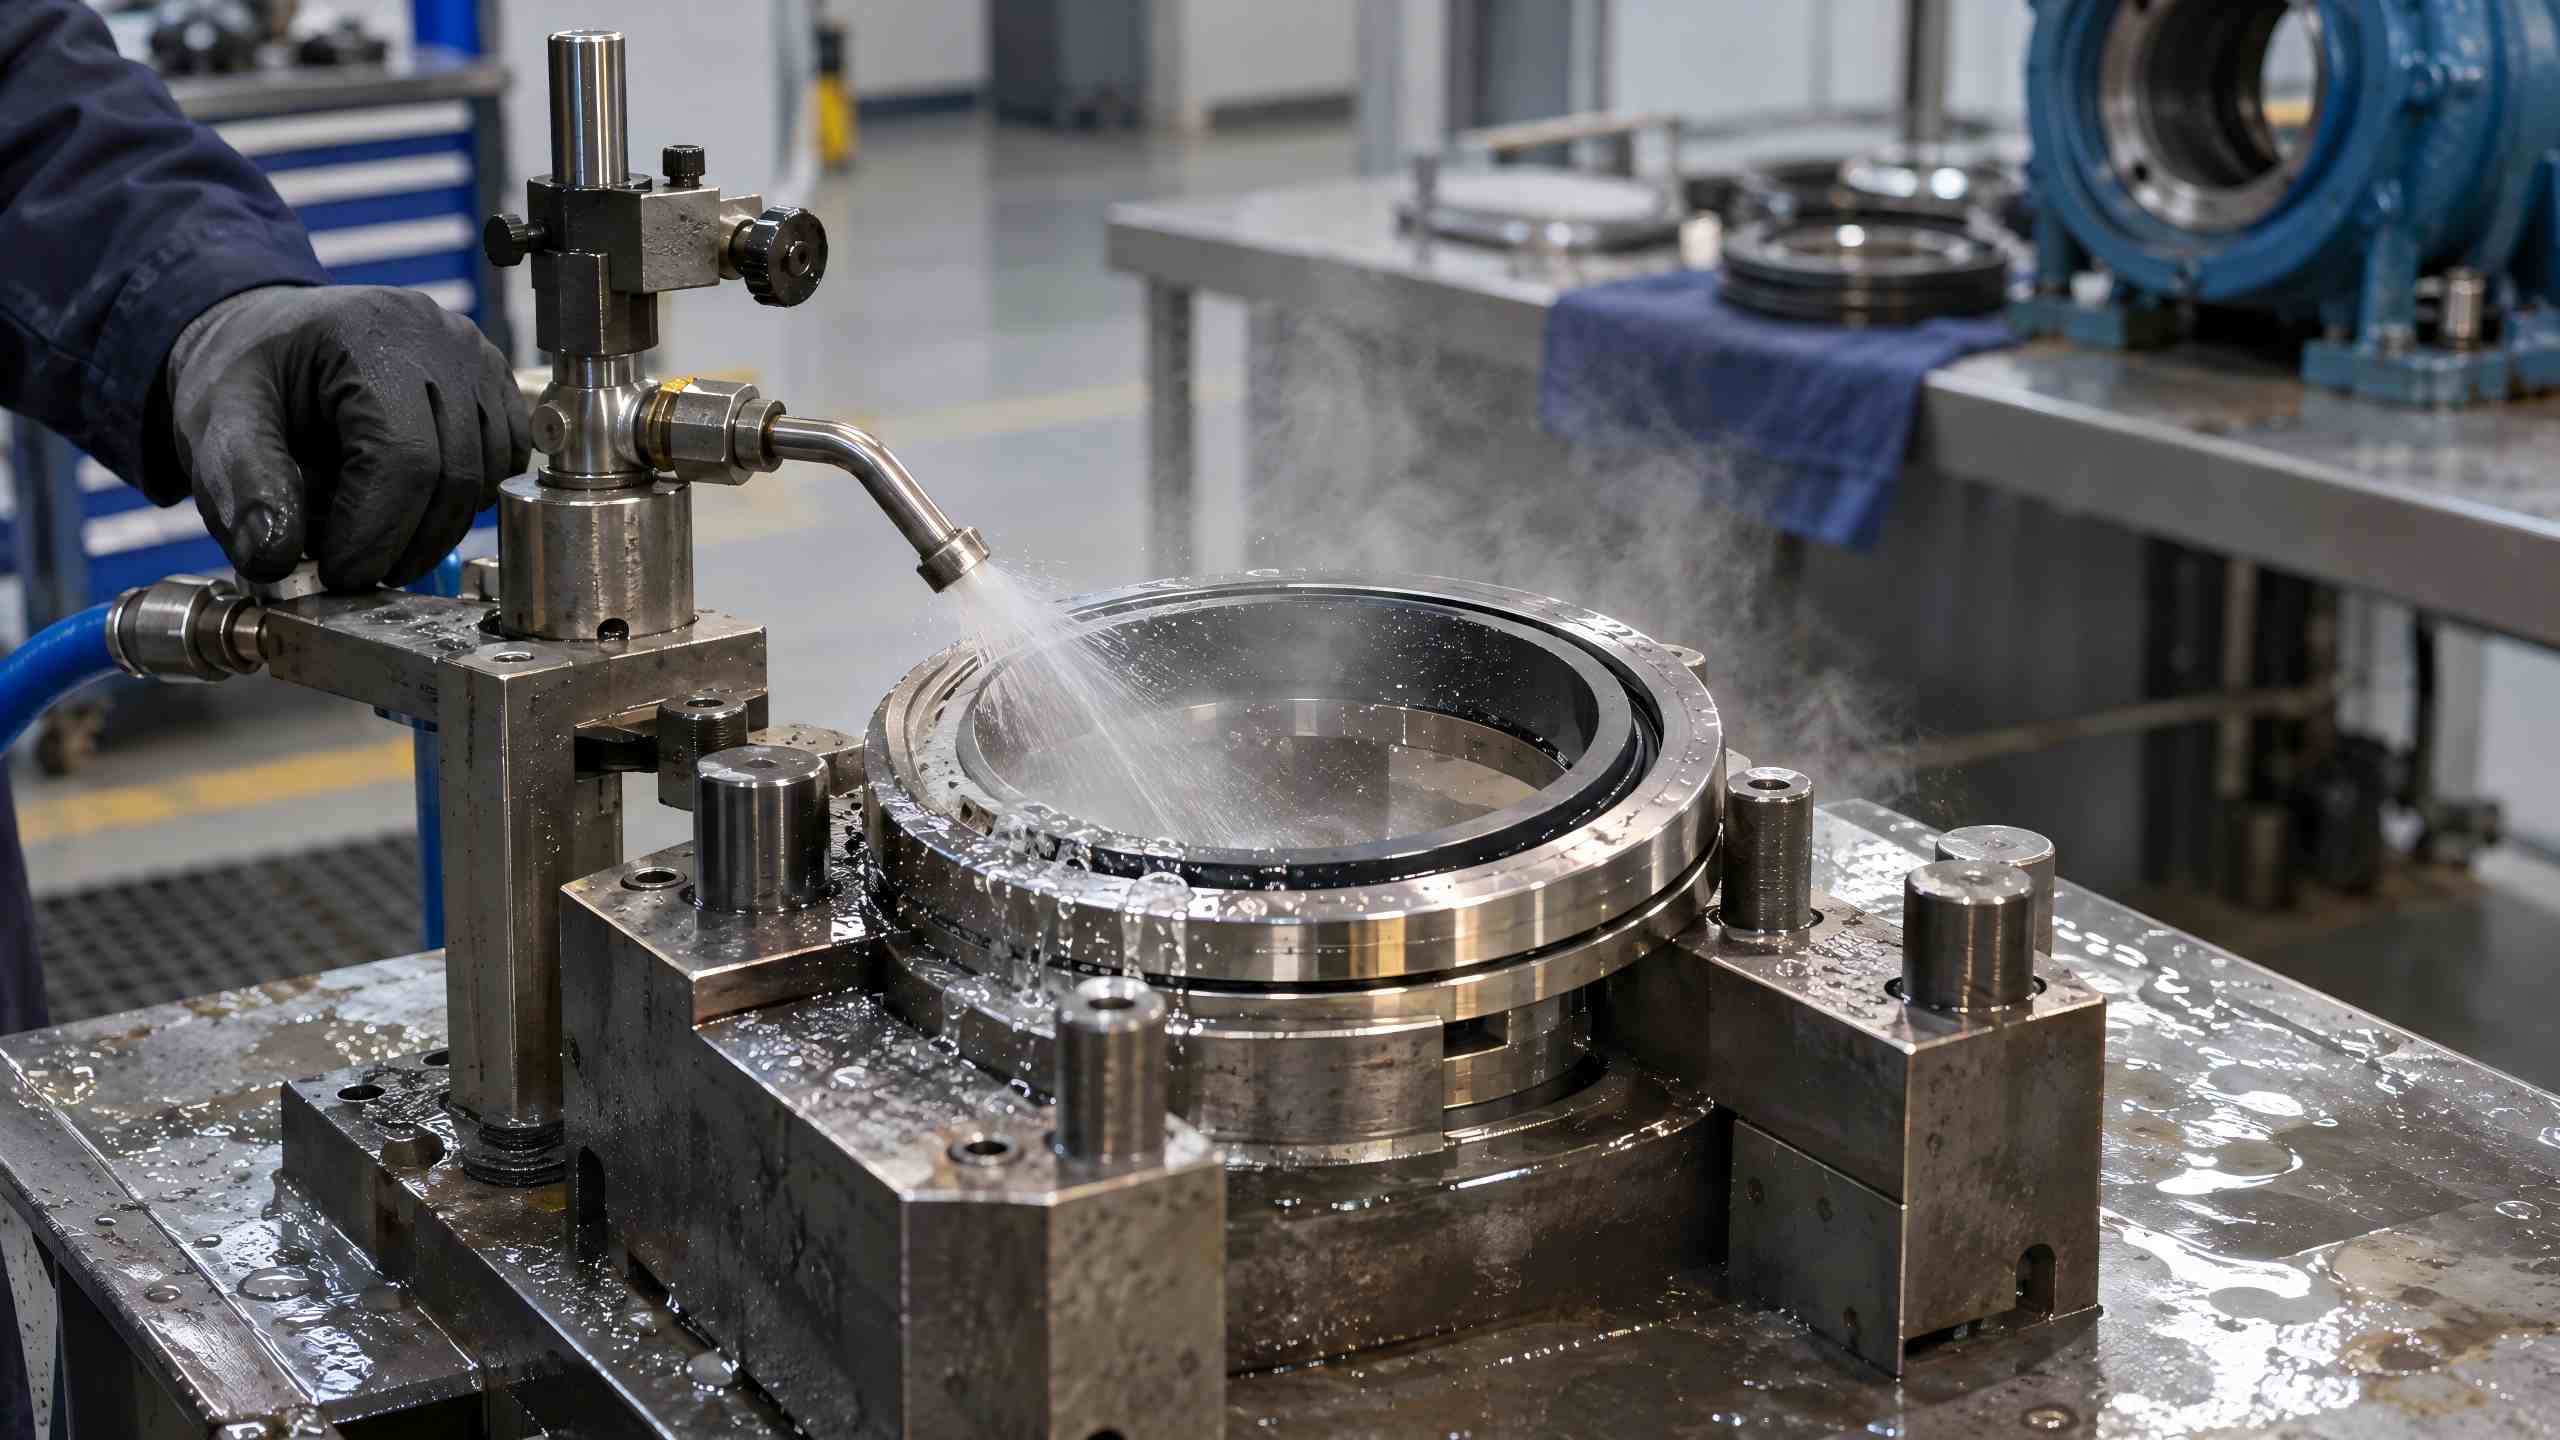
Powierzchnia uszczelnienia mechanicznego jest najbardziej wrażliwym elementem rdzeniapompy odśrodkowe. Pod wpływem wysokich temperatur, krystalizacji medium, zanieczyszczeń środowiskowych i innych czynników jest bardzo podatny na awarie, takie jak wycieki ścierne i pękanie termiczne. Hartowanie powierzchni uszczelniającej to krytyczny proces ochrony pomp wodnych. Wtryskiwanie cieczy lub gazu do powierzchni uszczelnienia niskociśnieniowego zapewnia szybkie chłodzenie, izolację zanieczyszczeń, usuwanie zanieczyszczeń i zamknięcie wyciekających mediów. Stanowi niezbędny środek eksploatacyjno-konserwacyjny w szczególnych warunkach pracy. Teffiko od dawna jest oddanepompa odśrodkowarozwiązania w zakresie uszczelnień mechanicznych. W tym artykule zwięźle omówiono podstawowe scenariusze i specyfikacje zastosowań dotyczące hartowania czołowego, uwzględniając codzienną obsługę sprzętu i wymagania konserwacyjne.
1. Co to jest hartowanie powierzchni uszczelniającej?
Hartowanie różni się od konwencjonalnego ciągłego płukania uszczelnienia i służy jako ukierunkowany, wymuszony środek ochronny. Konwencjonalne płukanie jedynie stabilizuje temperaturę roboczą, podczas gdy hartowanie szybko usuwa szczytowe ciepło z powierzchni czołowych. Ponadto izoluje powietrze i wilgoć, blokuje wnikanie zanieczyszczeń i bezpiecznie odprowadza śladowe ilości wyciekających mediów. Zapewnia korzyści zarówno w zakresie ochrony sprzętu, jak i bezpieczeństwa i ochrony środowiska. Ma zastosowanie wyłącznie do ciężkich, specjalnych warunków pracy i nie może być nadużywane przez dłuższy czas.
2. Sześć podstawowych warunków pracy wymagających aktywacji hartowania powierzchni uszczelniającej
1. Transport mediów łatwo krystalizujących lub łatwo zestalających się
Podczas pompowania cieczy, które krystalizują pod wpływem zmiany temperatury lub twardnieją pod wpływem powietrza, ciepło tarcia na powierzchniach uszczelnień przyspiesza krzepnięcie medium. Twarde krystaliczne cząstki zarysowują uszczelniające pary cierne i powodują uszkodzenie uszczelnienia. Hartowanie tylnej strony lica umożliwia precyzyjną kontrolę temperatury, hamuje krystalizację i krzepnięcie medium oraz chroni integralność lica.
2. Praca sprzętu w trudnych warunkach otoczenia
Gdy pompy wodne pracują w zapylonym, wilgotnym i zanieczyszczonym środowisku, zanieczyszczenia zewnętrzne łatwo przedostają się przez szczeliny uszczelek, powodując ścieranie, zatarcie i korozję powierzchni czołowej. Hartowanie tworzy barierę ochronną, która izoluje zewnętrzne zanieczyszczenia i wilgoć oraz znacznie zmniejsza degradację uszczelnienia powodowaną przez środowisko.
3. Transport mediów w temperaturze powyżej 110°C
Przy średnich temperaturach przekraczających 110°C wysokie ciepło przewodzi się wzdłuż wału pompy w kierunku łożysk, powodując starzenie się środka smarnego, awarie i uszkodzenia łożysk. W połączeniu z ciepłem tarcia powoduje to również odparowanie błyskawiczne warstwy cieczy, pracę na sucho i pękanie powierzchni uszczelniających. Hartowanie zapewnia szybkie chłodzenie, blokuje przewodzenie ciepła i chroni zarówno powierzchnie uszczelniające, jak i zespoły łożysk.
4. Transport mediów palno-wybuchowych i silnie żrących
Wyciek mediów chemicznych wysokiego ryzyka może prowadzić do korozji, zanieczyszczenia środowiska, a nawet zagrożenia pożarowego lub wybuchowego. Hartowanie stabilizuje działanie uszczelnienia, zmniejsza ryzyko wycieku, bezpiecznie odwraca ślad wyciekających mediów oraz łagodzi zagrożenia dla bezpieczeństwa i środowiska.
5. Warunki pracy z częstymi cyklami start-stop, wysokim ciśnieniem i dużą prędkością
Częste załączanie i wyłączanie pompy powoduje przejściowy szok termiczny i może powodować pękanie termiczne pierścieni uszczelniających. W warunkach wysokiego ciśnienia i dużej prędkości liniowej konwencjonalne chłodzenie zapewnia niewystarczające odprowadzanie ciepła i łatwo powoduje starzenie się pierścienia uszczelniającego. Hartowanie tłumi szczytowe temperatury, łagodzi naprężenia termiczne oraz spowalnia starzenie i uszkodzenie elementów uszczelniających.
6. Nieprawidłowe chłodzenie i ryzyko suchobiegu
Kawitacja pompy i niewystarczający przepływ płuczący powodują tarcie suche na powierzchniach uszczelnień i gwałtowny wzrost temperatury. Jako środek awaryjny, hartowanie zapewnia szybkie chłodzenie, zapewnia czas buforowy na przestoje i konserwację oraz ogranicza koszty uszkodzeń sprzętu.
3. Kluczowe środki ostrożności podczas hartowania
Hartowanie należy przeprowadzać w ustandaryzowany sposób, aby uniknąć szkód przynoszących efekt przeciwny do zamierzonego: ściśle kontrolować różnice temperatur medium i zapobiegać pękaniu powierzchni czołowej w wyniku szoku termicznego; środek gaszący musi być czysty i wolny od zanieczyszczeń, aby uniknąć erozji uszczelnienia; gaszenie jest specjalnym środkiem awaryjnym i nie zastępuje konwencjonalnego ciągłego płukania; dopasowują właściwości materiałów uszczelniających, takich jak grafit i węglik krzemu, aby dopasować je do warunków pracy sprzętu.
Streszczenie
Hartowanie powierzchni uszczelniającej stanowi proces ochrony rdzenia pomp odśrodkowych w specjalnych warunkach pracy. Ma zastosowanie głównie w scenariuszach obejmujących wysokie temperatury, media korozyjne wysokiego ryzyka, media łatwo krystalizujące, trudne warunki otoczenia, częste cykle start-stop i awaryjną obsługę usterek. Znormalizowane i ukierunkowane hartowanie skutecznie wydłuża żywotność uszczelnienia mechanicznego, zmniejsza awaryjność sprzętu oraz koszty obsługi i konserwacji, a także gwarantuje bezpieczną i stabilną pracę pompy wodnej.
Więcej rozwiązań pomocniczych dla uszczelnień mechanicznych pomp odśrodkowych można znaleźć na naszej oficjalnej stronie internetowej: [http://www.teffiko.com] lub e-mailsprzedaż@teffiko.com.
Używamy plików cookie, aby zapewnić lepszą jakość przeglądania, analizować ruch w witrynie i personalizować zawartość. Korzystając z tej witryny, wyrażasz zgodę na używanie przez nas plików cookie. Polityka prywatności